Новини

Які процеси обробки забезпечують точність і постійність канавок пасових шківів?

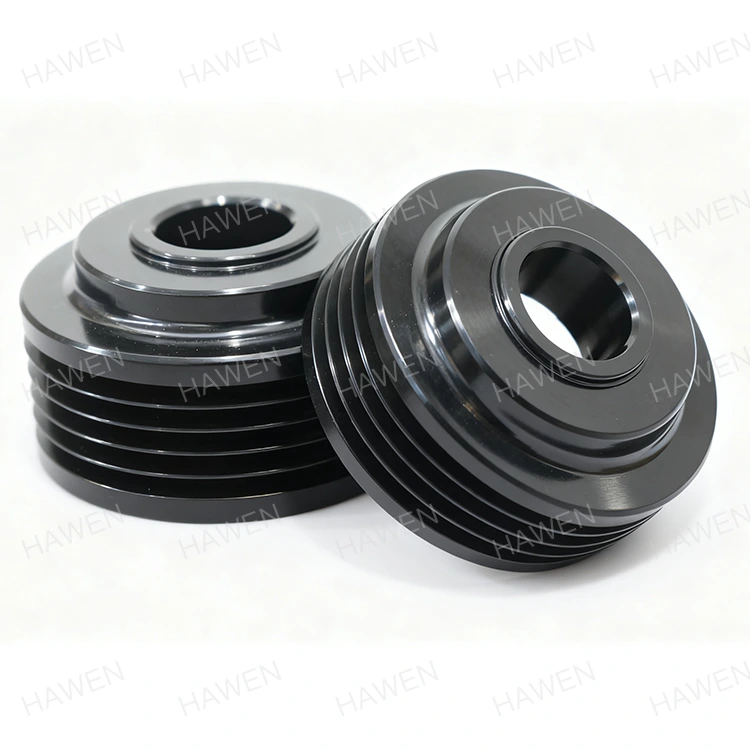
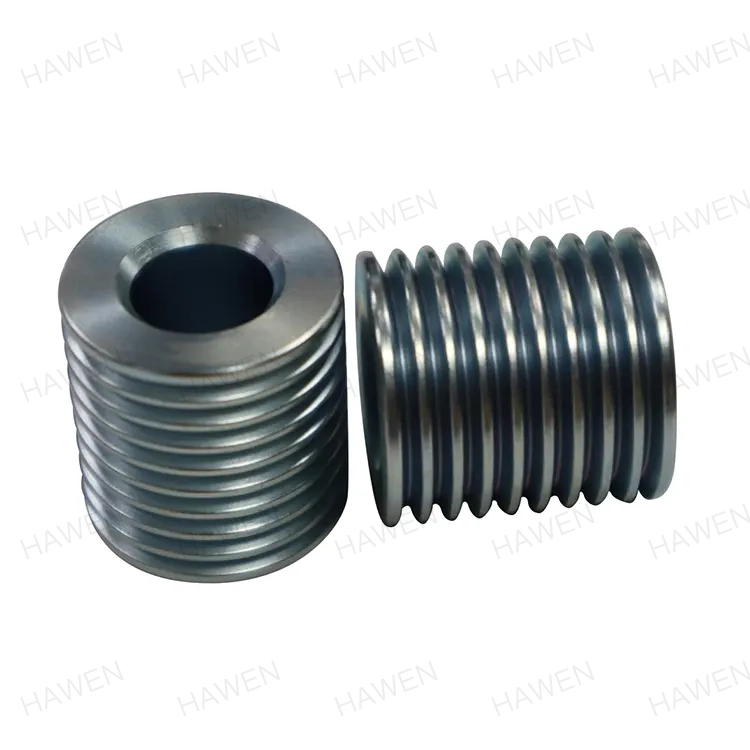
Інженер з технічного обслуговування встановлює новий комплектРемінні шківина системі приводу, впевнений, що вказаний профіль канавки та діаметр відновлять первісну продуктивність пасової передачі. За кілька тижнів ремінь починає скрипіти, краї ламаються, а ремінь нерівно сидить у канавці. Проблема не в поясі. Проблема в борозенці. Кут канавки відхилений на два градуси, діаметр канавки змінюється вздовж кола, а обробка поверхні надто груба. Цей сценарій є прямим наслідком процесів обробки, які не були здатні підтримувати необхідні допуски. Для покупців пасових шківів важливо розуміти, які процеси обробки забезпечують точність і послідовність канавок, щоб уникнути цих несправностей.


Цей посібник написано для інженерів із закупівель та менеджерів з технічного обслуговування, яким потрібно знайти надійні ремінні шківи. Ми пояснимо критичні параметри канавок, процеси обробки, які їх досягають, методи перевірки, які їх перевіряють, і критерії оцінки постачальника. Ми також надамо детальні параметри продукту з нашої фабрики в Zhejiang Hawen Electromechanical Co., Ltd. Незалежно від того, чи купуєте ви шківи для конвеєрів, приводів HVAC, сільськогосподарської техніки чи промислових вентиляторів, цей посібник допоможе вам визначити правильну якість обробки та вибрати постачальника, який зможе її доставити.

Solid Pulley


Зміст


1. Які параметри канавки визначають продуктивність пасового шківа?

Продуктивність пасового шківа залежить від точності його канавки. Канавка - це канал, який направляє та захоплює ремінь. Якщо канавка неправильна, ремінь не закріпиться належним чином, і привід втратить ефективність, створюватиме шум і передчасно зношуватиметься. Критичними є чотири параметри канавки: кут канавки, діаметр канавки, профіль канавки та обробка поверхні. Кут канавки визначає, як ремінь вклиниться в канавку. Для шківа клинового паса стандартний кут становить 34, 36 або 38 градусів, залежно від діаметра шківа. Похибка лише в один градус може зменшити пропускну здатність ременя та спричинити нерівномірний знос. Діаметр канавки визначає лінію кроку стрічки, яка впливає на передаточне число. Профіль канавки включає глибину канавки та радіус кореня. Оздоблення поверхні впливає на тертя та знос ременя. У таблиці нижче наведено ці параметри та їх типові допуски.

Параметр Типова толерантність Вплив на продуктивність
Кут канавки +/- 0,5 градусів Впливає на розклинювання ременя та передачу потужності
Діаметр канавки +/- 0,05 мм Впливає на передаточне число та відстеження ременя
Профіль канавки (глибина, радіус кореня) +/- 0,1 мм Впливає на посадку та знос ременя
Оздоблення поверхні (Ra) 0,8 - 1,6 мкм Впливає на тертя та термін служби ременя
Groove Runout +/- 0,05 мм Впливає на вібрацію та відстеження ременя

наZhejiang Hawen Electromechanical Co., Ltd., наша фабрика виробляє шківи з цими допусками та щільніше. Ми розуміємо, що точність канавок є основою продуктивності пасового приводу, і ми інвестували в обладнання для обробки та перевірки, необхідне для досягнення цього. Наша команда інженерів може порадити відповідні допуски для вашого конкретного застосування.


2. Які процеси обробки формують профіль канавки?

Профіль канавки пасового шківа формується за допомогою послідовності процесів механічної обробки. Перший процес - це точіння, яке встановлює основну геометрію шківа, включаючи зовнішній діаметр, отвір і ширину поверхні. Потім канавка прорізається на поверхні шківа. Для шківів клинового паса канавка зазвичай вирізається за допомогою інструмента для форми або інструмента для нарізання канавок з ЧПК, який відповідає необхідному куту та профілю. Точність канавки залежить від жорсткості верстата, гостроти інструменту та точності траєкторії інструменту. Після канавок шків можна відшліфувати для покращення якості поверхні та точності розмірів. У таблиці нижче підсумовано процеси обробки та їх роль у точності канавок.

процес функція Досягнута типова толерантність Обладнання
токарні Формує OD, отвір і грань +/- 0,05 мм Токарний верстат з ЧПУ
Нарізка канавок Нарізає паз профілю +/- 0,1 мм, +/- 0,5 градусів Токарний верстат з ЧПУ з інструментом для обробки канавок
Шліфування Покращує обробку та точність +/- 0,02 мм, Ra 0,8 мкм Циліндрична шліфувальна машина
Зняття задирок Видаляє гострі краї N/A Ручне або автоматизоване
Балансування Виправляє розподіл маси G16 або краще Машина динамічного балансування

На нашому заводі ми використовуємо токарні верстати з ЧПК із робочим інструментом для точіння та нарізання канавок на пасових шківах за одну установку. Це усуває помилку, яка може виникнути, коли шків повторно затискається між операціями. Ми також використовуємо інструменти прецизійної форми, які шліфуються до точного профілю канавки, забезпечуючи узгодженість кута канавки та радіуса кореня від частини до деталі.


3. Чому шліфування має значення для точності канавок і обробки?

Шліфування - це процес, який бере хороший шків і робить його точним. Під час точіння та обробки канавок встановлюється основна геометрія, шліфування уточнює кут канавки, діаметр канавки та обробку поверхні. Шліфування виконується за допомогою прецизійного шліфувального круга, заправленого під необхідний профіль канавок. Шків встановлений на прецизійній оправці та обертається проти шліфувального круга. Процес шліфування видаляє невелику кількість матеріалу, як правило, від 0,1 до 0,3 мм, і досягає допусків, яких важко досягти лише токарною обробкою. Поверхня після шліфування зазвичай становить Ra від 0,4 до 0,8 мкм, що зменшує тертя та знос стрічки. У наведеній нижче таблиці порівнюються точність і обробка, досягнуті за допомогою точіння та шліфування.

процес Допуск кута канавки Допуск на діаметр канавки Оздоблення поверхні (Ra)
Тільки поворот +/- 0,5 градусів +/- 0,05 мм 1,6 - 3,2 мкм
Точіння + Шліфування +/- 0,1 град +/- 0,01 мм 0,4 - 0,8 мкм

У Hawen наша фабрика використовує циліндричні шліфувальні верстати з ЧПК із вимірюванням у процесі роботи для шліфування канавок наших пасових шківів. Система вимірювання в процесі безперервно вимірює діаметр канавки під час шліфування та автоматично компенсує знос круга. Це гарантує, що кожен шків відповідає вказаному допуску, незалежно від кількості деталей у виробничій серії. Ми також підправляємо шліфувальний круг через регулярні проміжки часу, щоб зберегти профіль канавки та запобігти прогоранню чи пошкодженню поверхні.


4. Як перевіряється точність канавок під час виробництва?

Перевірка точності канавок під час виробництва має важливе значення для забезпечення відповідності кожного пасового шківа специфікаціям. Процес верифікації включає перевірку в процесі виробництва та остаточну перевірку. Перевірка в процесі роботи виконується оператором машини за допомогою ручних інструментів, таких як канавки, мікрометри та циферблатні індикатори. Оператор регулярно перевіряє кут канавки, діаметр канавки та биття канавки під час виробничого циклу. Якщо виявлено відхилення, машина регулюється до того, як будуть виготовлені інші деталі. Остаточна перевірка проводиться відділом контролю якості з використанням більш точного обладнання, такого як координатно-вимірювальна машина (КВМ) або профільний проектор. КІМ може з високою точністю вимірювати кут канавки, профіль канавки та биття канавки. У таблиці нижче наведено методи перевірки та їх застосування.

Метод перевірки Що він вимірює Точність При використанні
Groove Gauge Кут і профіль пазу +/- 0,5 градусів В роботі
мікрометр Діаметр канавки +/- 0,01 мм В роботі
Циферблатний індикатор Біття канавок +/- 0,01 мм В роботі
Профільний проектор Пазовий профіль +/- 0,005 мм Остаточна перевірка
Координатно-вимірювальна машина (CMM) Усі параметри канавок +/- 0,002 мм Остаточна перевірка

На нашому заводі ми використовуємо поєднання внутрішньої та остаточної перевірки, щоб перевірити точність канавок наших пасових шківів. Наші оператори навчені використовувати канавки та мікрометри для перевірки кута та діаметру канавок кожні 10 деталей. Наш відділ контролю якості використовує КІМ для перевірки профілю канавки та биття на основі вибірки. Ми ведемо детальні записи перевірок для кожної виробничої партії, забезпечуючи повну відстежуваність для наших клієнтів.


5. Як ви оцінюєте постачальника шківів за якістю обробки?

Оцінка постачальника пасових шківів щодо якості обробки вимагає зосередження на обладнанні, інструментах, контролі процесу, перевірці та досвіді. Постачальник повинен мати обладнання для точіння, нарізання канавок і шліфування шківів до необхідних допусків. Сюди входять токарні верстати з ЧПК, шліфувальні верстати з ЧПУ та точні інструменти. Постачальник повинен мати систему контролю процесу, яка забезпечує постійну якість від частини до частини. Це включає в себе управління інструментами, керування охолоджуючою рідиною та технічне обслуговування машини. Постачальник повинен мати систему контролю, яка перевіряє точність канавок на кожній виробничій партії. Це включає в себе калібровані манометри, ШМ і навчених інспекторів. Крім того, постачальник повинен мати досвід у виробництві пасових шківів для аналогічних застосувань. Таблиця нижче підсумовує ці критерії оцінювання.

Критерій оцінки Що шукати Чому це важливо
Механічне обладнання Токарні верстати з ЧПУ, шліфувальні верстати з ЧПУ, живий інструмент Забезпечує здатність зберігати допуски
Інструменти Інструменти прецизійної форми, оброблені шліфувальні круги Забезпечує точність профілю канавок
Контроль процесів Управління інструментом, керування охолоджуючою рідиною, технічне обслуговування Забезпечує послідовність від частини до частини
Система перевірки Відкалібровані манометри, ШМ, навчені інспектори Перевіряє точність канавок на кожній партії
Досвід Послужний список в подібних додатках Демонструє здатність і надійність

У Hawen наша фабрика виробляє пасові шківи вже більше десяти років. Ми інвестували в сучасне обладнання для обробки та шліфування з ЧПК, а також підтримуємо комплексну систему контролю якості. Наша команда інженерів готова допомогти з розробкою специфікацій та застосування. Ми запрошуємо вас оцінити нас за цими критеріями та вважати нас вашим партнером для пасових шківів.


6. Які ключові параметри продукції нашого заводу?

У наступній таблиці наведено ключові параметри продукції для наших пасових шківів. Ці шківи призначені для конвеєрів, приводів HVAC, сільськогосподарської техніки та промислових вентиляторів. Наша фабрика також може виготовляти спеціальні шківи відповідно до конкретних вимог.

Параметр Діапазон специфікацій Примітки
Зовнішній діаметр 50 - 1200 мм Доступні індивідуальні розміри
Профіль Groove Ремінь клиновий, ремінь ГРМ, плоский ремінь Доступні спеціальні профілі
Кількість канавок 1 - 12 Доступні індивідуальні конфігурації
Допуск кута канавки +/- 0,5 градусів (повернуто), +/- 0,1 градуса (земля) Вибирається на основі застосування
Допуск на діаметр канавки +/- 0,05 мм (точений), +/- 0,01 мм (шліфований) Вибирається на основі застосування
Оздоблення поверхні Ra 0,8 - 1,6 мкм (мелений) Зменшує знос ременя
матеріал Чавун, сталь, алюміній Відібрані за міцністю і вагою
Балансування G16 або краще Зменшує вібрацію
MOQ 10 шт Договірна для великих замовлень
Час виконання 2-4 тижні Залежить від кількості та налаштування

На нашому заводі ми виготовляємо ремінні шківи відповідно до цих та інших специфікацій. Ми можемо налаштувати діаметр, профіль канавки, кількість канавок, матеріал і допуски відповідно до ваших конкретних вимог. Наша система контролю якості включає перевірку сировини, перевірку в процесі виробництва та остаточну перевірку перед відправленням. Наша мета — забезпечити наших клієнтів високоякісними пасовими шківами, які відповідають їхнім вимогам щодо продуктивності.


7. Часті запитання (FAQ)

Запитання 1: Який параметр канавки є найважливішим для продуктивності шківа?

Відповідь: Найбільш критичним параметром канавки є кут канавки. Кут канавки визначає, як ремінь вклиниться в канавку та яку потужність може передати привід. Похибка лише в один градус може зменшити пропускну здатність ременя та спричинити нерівномірний знос. З цієї причини кут канавки слід вказувати з допуском +/- 0,5 градусів або більше, залежно від застосування.

Питання 2: Навіщо шліфування, якщо шків вже проточений?

Відповідь: Шліфування необхідне для досягнення найвищого рівня точності канавок і якості поверхні. Токарною обробкою можна досягти кута канавки з допуском +/- 0,5 градусів і якості поверхні Ra 1,6-3,2 мкм. Шліфування може досягти кута канавки з допуском +/- 0,1 градуса та якості поверхні Ra 0,4-0,8 мкм. Покращена точність і обробка зменшують знос ременя, вібрацію та шум, а також покращують ефективність передачі енергії.

Запитання 3: Як я можу перевірити точність канавки шківа, який я отримав?

Відповідь: Ви можете перевірити точність канавки за допомогою канавки, мікрометра та циферблатного індикатора. Пазовомір перевіряє кут і профіль канавки. Мікрометр перевіряє діаметр канавки. Циферблатний індикатор перевіряє биття канавки. Для критичних застосувань ви можете надіслати зразок до метрологічної лабораторії для перевірки ШМ. У Zhejiang Hawen Electromechanical Co., Ltd. ми надаємо звіти про перевірку з кожним вантажем.

Запитання 4: Чи можна повторно обробити зношені шківи, ​​щоб відновити точність канавок?

Відповідь: У деяких випадках зношені шківи можна повторно обробити, щоб відновити точність канавок. Процес передбачає видалення невеликої кількості матеріалу з канавки для відновлення правильного кута та профілю. Однак це зменшує діаметр канавки, що може вплинути на співвідношення швидкостей. Повторна механічна обробка можлива, лише якщо шків містить достатньо матеріалу і якщо зменшений діаметр прийнятний для застосування. Наша команда інженерів може порадити, чи є повторна механічна обробка життєздатним варіантом.

Запитання 5: Який типовий час виготовлення нестандартних пасових шківів?

Відповідь: Типовий термін виготовлення нестандартних пасових шківів становить від 2 до 4 тижнів після затвердження креслення. Термін виконання залежить від складності профілю пазу, матеріалу та кількості замовлених. Для великих замовлень або складних профілів час виконання може бути довшим. На нашому заводі ми тісно співпрацюємо з нашими клієнтами, щоб задовольнити їхні вимоги щодо доставки.


8. Висновок

Точність і послідовність канавок є основою продуктивності пасового шківа. Процеси обробки, що використовуються для формування канавки — точіння, обробка канавок і шліфування — визначають, чи буде шків забезпечувати надійну передачу потужності чи спричиняти знос ременя, шум і вібрацію. Для покупців розуміння цих процесів має важливе значення для визначення правильного рівня якості та для оцінки постачальника. Наша фабрика Zhejiang Hawen Electromechanical Co., Ltd. має обладнання, інструменти та досвід для виробництва пасових шківів, які відповідають найвимогливішим допускам щодо канавок. Ми використовуємо обробку з ЧПУ та точне шліфування, щоб досягти допуску кута канавки +/- 0,1 градуса та якості обробки поверхні Ra 0,8 мкм або краще.

Незалежно від того, чи шукаєте ви шківи для конвеєрів, приводів HVAC, сільськогосподарської техніки чи промислових вентиляторів, ми запрошуємо вас зв’язатися з нами, щоб обговорити ваші вимоги. Ми можемо надати зразки, технічні дані та індивідуальні рішення. Наша відданість якості та задоволеності клієнтів зробила нас надійним партнером для компаній у всьому світі.

Зв’яжіться з Zhejiang Hawen Electromechanical Co., Ltd. сьогодніщоб обговорити ваші вимоги до пасових шківів і дізнатися, як наші можливості обробки можуть відповідати вашим специфікаціям точності канавок.

Схожі новини
Залиште мені повідомлення
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie. Політика конфіденційності
Відхилятиприйняти