Продукти
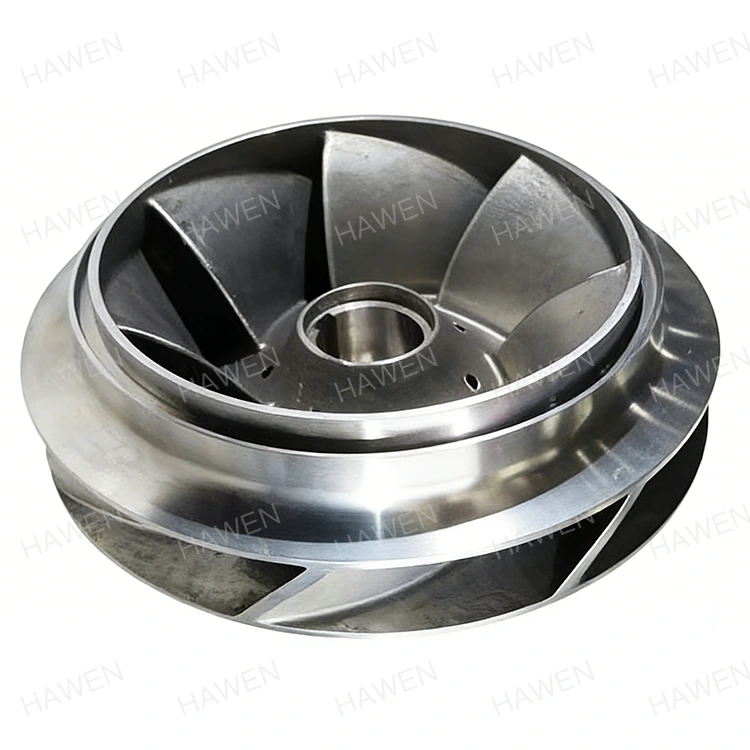
Крильчатка з нержавіючої сталі для лиття по моделлю
  • Крильчатка з нержавіючої сталі для лиття по моделлюКрильчатка з нержавіючої сталі для лиття по моделлю

Крильчатка з нержавіючої сталі для лиття по моделлю

HAWEN, провідний виробник і постачальник, пропонує рішення для крильчатки з нержавіючої сталі для точного лиття по виплавленим моделям, розроблені для чудової хімічної та морської довговічності. Завдяки поєднанню високоякісних сплавів із вдосконаленим виробництвом цей компонент забезпечує довгострокову стабільність роботи. Постачається безпосередньо з нашого сучасного підприємства, він відповідає суворим міжнародним стандартам якості для вимогливих систем обробки рідин у всьому світі.

HAWEN є провідним китайським виробником і постачальником, що спеціалізується на нестандартних блоках крильчатки з нержавіючої сталі для важких промислових насосів. Розроблені таким чином, щоб протистояти сильно корозійним середовищам, кислим середовищам і сольовим розчинам, ці компоненти забезпечують оптимізовану гідравлічну ефективність і динамічну стабільність. Використання високоякісних сплавів, у тому числі 304, 316 і 2205 Duplex, наш виробничий процес гарантує точні допуски, плавні проходи рідини та мінімальні витрати на технічне обслуговування. Співпрацюйте з нашою командою інженерів для надійних OEM-рішень, призначених для продовження терміну служби обладнання в суворих умовах експлуатації.

Investment Casting Stainless Steel Impeller for Industrial Pumps

Технологія точного лиття для складних робочих конструкцій

Сучасні промислові системи транспортування рідини, високонапірні хімічні технологічні насоси та спеціальні морські циркуляційні системи вимагають точної внутрішньої геометрії лопаток, збалансованих динамічних профілів та плавних гідравлічних каналів потоку. Традиційні методи лиття в пісок або багатокомпонентні зварні конструкції часто зазнають невдачі, коли намагаються виготовити складні внутрішні канали без шорсткості поверхні, неточностей у розмірах або структурної слабкості. Впровадження кремнеземного золю за виплавленим моделлю усуває ці інженерні обмеження шляхом копіювання складних моделей САПР із суворою точністю розмірів безпосередньо в твердий метал.

Цей прецизійний виробничий підхід усуває традиційні лінії з’єднань і точки концентрації напруги, створюючи уніфіковану структуру, яка оптимізує динаміку рідини з моменту, коли середовище потрапляє в отвір всмоктування, до моменту, коли воно виходить із спіралі нагнітання. Завдяки використанню керамічних форм високої щільності та методів заливки з використанням вакууму отримані компоненти досягають майже чистої форми, що значно зменшує необхідність значного видалення металу після лиття.

Складна геометрія та плавні шляхи потоку

  • Точність гідравлічної лопатки:Точно повторює складні тривимірні вигнуті лопатки для плавного спрямування рідини, мінімізуючи втрати на внутрішнє тертя, ризик кавітації та турбулентність, що витрачає енергію.
  • Структурна цілісність:Забезпечує однорідну структуру металевого зерна без внутрішньої газової пористості, усадочних отворів або холодних затворів, поширених у нижчих методах лиття.
  • Ефективність майже мережевої форми:Досягає надзвичайно жорстких допусків на розміри безпосередньо з форми для керамічної оболонки, заощаджуючи вихідний матеріал сплаву та скорочуючи подальші цикли обробки з ЧПК.
  • Рівномірна товщина стінки:Зберігає постійні розміри стінок у закритих і відкритих секціях, забезпечуючи збалансований розподіл напруги під високим внутрішнім гідравлічним тиском.

Універсальні структурні варіанти

  • Закритий дизайн:Містить передній і задній кожухи, щоб повністю закрити канали рідини. Ця конфігурація забезпечує максимальну гідравлічну ефективність і високий напір при роботі з прозорими рідинами, що не утворюють агрегації.
  • Напіввідкритий дизайн:Має лише задній кожух у поєднанні з відкритими лопатками. Він забезпечує оптимальний баланс структурної міцності та зазору, запобігаючи накопиченню часток під час перекачування середовища з помірним вмістом твердих частинок.
  • Відкритий дизайн:Повністю усуває передні та задні кожухи, оголюючи лопатки безпосередньо до корпусу. Ця схема розроблена спеціально для перекачування важких суспензій, високов’язких рідин або рідин, що містять довгі волокна.

Основні переваги матеріалу з нержавіючої сталі

Вибір матеріалу служить основним захистом від передчасного механічного пошкодження, гальванічної корозії та хімічного розкладання в агресивних рідких середовищах. Використання високоякісних сплавів гарантує, що внутрішні компоненти зберігають структурну цілісність, гладкість поверхні та стабільність розмірів навіть у разі постійного впливу агресивних хімічних речовин, солонуватої води або екстремальних робочих температур.

Вибір робочого колеса з нержавіючої сталі, виготовленого за виплавленим моделлю, замість звичайної вуглецевої сталі або чавуну, значно знижує загальні витрати протягом життєвого циклу за рахунок збільшення часу безперервної роботи та зменшення частоти незапланованих відключень системи. Власний вміст хрому утворює самовідновлювану пасивну оксидну плівку, яка ізолює металеву матрицю, що лежить в її основі, від постійного хімічного впливу.

Сорти сплавів і переваги в роботі

  • Сплав марки 304:Служить універсальною основою, пропонуючи надійну стійкість до загального атмосферного окислення, органічних кислот і нейтральних промислових рідин.
  • Сплав марки 316:Завдяки 2-3% вмісту молібдену цей сорт демонструє виняткову стійкість до точкової та щілинної корозії в середовищах, багатих хлоридами, розчинниках і кислотних технологічних потоках.
  • 2205 Duplex Alloy:Поєднує в собі змішану аустенітно-феритну мікроструктуру для забезпечення вдвічі більшої межі текучості, ніж у звичайних аустенітних сплавів, а також чудової стійкості до корозійного розтріскування під напругою в середовищах з високою солоністю морської води.

Виробничий процес і контроль якості

Постачання високопродуктивних компонентів для вимогливих промислових застосувань вимагає суворого контролю якості на кожному етапі виробництва. Від початкового введення високочистих воскових моделей до остаточної перевірки динамічного балансування, кожен етап виробництва регулюється стандартизованими протоколами забезпечення якості.

Сучасні технології ливарного виробництва забезпечують сувору відповідність хімічного складу міжнародним специфікаціям матеріалів, а автоматизоване обладнання для неруйнівного тестування виявляє приховані внутрішні дефекти ще до того, як готова продукція покине виробничий цех.

Протоколи перевірки та перевірки

  • Спектрографічний тепловий аналіз:Кожна партія розплаву піддається оптично-емісійній спектрометрії, щоб перевірити, що елементний склад точно відповідає стандартам матеріалів ASTM, DIN та ISO.
  • 3D-вимірювання координат:Високоточна перевірка CMM перевіряє критичні розміри, кути лопатей, діаметри вушок і конфігурацію втулки відповідно до точних інженерних креслень замовника.
  • Динамічне балансування ISO 1940:Кожна одиниця динамічно збалансована відповідно до стандартів G6.3 або вищих на автоматизованих балансувальних установках для усунення обертальної вібрації, зменшення напруги в підшипниках і забезпечення тихої роботи насоса.
  • Хімічна пасивація поверхні:Готові деталі проходять контрольоване кислотне травлення та пасивацію, щоб видалити вільні частинки заліза, збагачуючи захисний поверхневий шар оксиду хрому.
  • Неруйнівний контроль (NDT):Проникаюча перевірка та тестування рідких барвників застосовуються до критичних зон напруги, щоб гарантувати повну відсутність мікротріщин або точкових отворів, що розривають поверхню.

Переваги продуктивності в рідинних додатках

Безпосередня інтеграція робочого колеса з нержавіючої сталі, виготовленого за виплавленим моделлю, у промислові системи транспортування рідини забезпечує значну ефективність роботи, нижче споживання енергії та подовжує термін служби обладнання. Гладкі внутрішні канали рідини значно зменшують внутрішній опір рідини, дозволяючи електроприводам працювати з максимальною ефективністю в різних робочих точках.

Крім того, висока механічна твердість і міцність високоякісних нержавіючих сплавів забезпечують виняткову стійкість до краплинної ерозії та локалізованої кавітації, гарантуючи, що насос збереже початкові показники напору та витрати протягом багатьох років безперервної роботи.

Операційний вплив

  • Розширені інтервали обслуговування:Чудова зносостійкість захищає від ерозії, спричиненої високошвидкісним потоком рідини та дрібними зваженими частинками.
  • Нижча загальна вартість володіння:Мінімальне забруднення поверхні та нульове утворення іржі призводять до меншої кількості втручань у технічне обслуговування, меншого споживання запасних частин та мінімізації часу простою.
  • Послідовна гідравлічна потужність:Стабільна геометрія лопаток запобігає погіршенню потоку протягом тривалих робочих циклів, забезпечуючи передбачувану швидкість потоку в процесі та стабільні профілі тиску в системі.
  • Зменшення вібрації:Точність динамічного балансу запобігає прогину вала, захищаючи механічні ущільнення та приводні підшипники від передчасного механічного зносу.

Промислове застосування

Розроблені для максимальної надійності в критично важливих інфраструктурних умовах і в суворих промислових умовах, ці компоненти точного лиття бездоганно працюють у широкому спектрі вимогливих секторів, де вихід компонентів з ладу неможливий.

  • Промислова очистка та опріснення води:Системи живлення зворотного осмосу високого тиску, циркуляція солонуватої води та засоби обробки морської води.
  • Хімічна та нафтохімічна обробка:Безпечне поводження з концентрованими кислотами, лужними розчинами, органічними розчинниками та корозійними потоками хімічних речовин.
  • Морське та офшорне обладнання:Критичні контури охолодження морської води, управління трюмними водами, системи транспортування баласту та пожежні насосні установки морських платформ.
  • Переробка харчових продуктів, напоїв і молочних продуктів:Гігієнічне перенесення харчових рідин, концентратів сиропів і розчинів для промивання, що потребує незабруднювальних пасивованих гладких поверхонь.
  • Фармацевтичне та біотехнологічне виробництво:Передача надчистої рідини та реактивна циркуляція бульйону, де високі стандарти обробки поверхні запобігають прилипанню бактерій.
  • Переробка целюлози, паперу та текстилю:Робота з волокнистими суспензіями, агресивними відбілювачами та високотемпературними барвними рідинами без засмічення та корозії.

Технічні характеристики

Експлуатаційні можливості та технічні параметри цієї лінійки компонентів узагальнено у вичерпній інженерній довідковій таблиці нижче:

Технічний параметр Стандартні можливості та характеристики
Матеріал Марка сплаву Нержавіюча сталь 304, 316, 316L, 2205 Duplex, Special Super Duplex
Метод лиття Лиття по виплавлюваним моделям з кремнеземного золю (процес втрати воску)
Спосіб обробки Багатоосьова обробка з ЧПУ, точне шліфування, притирка
Ємність зовнішнього діаметра Налаштовується для кожної моделі насоса (діапазон від 50 мм до 800 мм)
Рейтинг динамічного балансу Стандарт ISO 1940 класу G6.3 (G2.5 доступний за запитом)
Стандарт шорсткості поверхні Ra 3,2 мкм (лиття) до Ra 0,4 мкм (полірований / електрополірований)
Обробка поверхонь Травлення та пасивація, механічне полірування, електрополірування
Типи конфігурації дизайну Закритий/закритий, напіввідкритий, вихровий/відкритий, з подвійним всмоктуванням
Відповідні робочі носії Морська вода, кислоти, луги, розсіл, розчинники, надчиста вода, суспензії
Відповідність стандартам якості ISO 9001, ASTM A743/A743M, DIN 17445, BS 3100

Можливість налаштування

Щоб задовольнити різноманітні вимоги виробників машин OEM і глобальних інженерних проектів, комплексні послуги з виробництва на замовлення доступні безпосередньо з активів цифрового дизайну або фізичних фізичних прототипів. Працюючи з розширеними інструментами 3D-моделювання та симуляції рідини, групи інженерів співпрацюють безпосередньо з розробниками обладнання, щоб уточнити кути лопатей, з’єднання втулки та зазори кожухів для оптимальної продуктивності в спеціально виготовлених корпусах насосів.

Незалежно від того, чи це виробництво одноразових прототипів для спеціалізованих рідинних систем, чи масштабування до великого серійного виробництва OEM, гнучке налаштування інструментів і можливості точної обробки гарантують швидкі терміни виготовлення та точну відповідність суворим інженерним вимогам.

Спеціальні інженерні параметри

  • Виробництво на основі креслення:Пряме виробництво на основі наданих клієнтом 2D-креслень CAD, 3D-моделей STEP/IGES або зворотного проектування фізичних зразків.
  • Спеціальний інструмент для втулки та шпонкової канавки:Спеціальні розміри отвору вала, шліци, різьбові кріплення та приводні шпонкові канавки відповідно до запатентованих інтерфейсів вала двигуна.
  • Гідравлічне профілювання:Зміна кількості лопатей, кута випуску та геометрії кожуха для оптимізації кривих потоку напору для конкретних умов експлуатації.
  • Спеціальні покриття для поверхні:Застосування зносостійкої або зменшувальної тертя обробки поверхонь для ультраабразивних суспензій.

Порівняльні переваги

Розуміння того, як різні металеві сплави працюють у важких робочих умовах, допомагає керівникам заводів і розробникам обладнання вибрати правильний матеріал для довгострокового успіху в експлуатації. Порівняльна таблиця нижче висвітлює ключові відмінності в продуктивності між звичайними конструкційними сплавами, які використовуються у виробництві рідинного обладнання:

Метрика ефективності Крильчатка з нержавіючої сталі для лиття по моделлю Стандартний компонент із вуглецевої сталі Чавунний компонент Компонент з алюмінію/сплаву
Стійкість до корозії Виняткова стійкість до кислот, лугів і морської води бідний; вразливий до швидкої іржі та точкової коррозії Низький; схильний до сильного окислення та утворення накипу Помірний у нейтральних ЗМІ; бідний на кислоти/луги
Стійкість до ерозії та зносу Висока механічна міцність протистоїть рідинній ерозії Помірна початкова твердість, швидко деградує Низька твердість, пошкоджується кавітацією Низька твердість, швидко зношується під сильним потоком
Періодичність технічного обслуговування Низький; подовжений термін служби високий; часте видалення та заміна іржі високий; схильний до розтріскування та накипу від середнього до високого; потрібна часта заміна
Хімічна сумісність Широкий спектр дії (рН від 1 до 14 залежно від сорту) Дуже вузький; обмежено некорозійним маслом/газом вузький; обмежено чистою водою та нейтральними рідинами вузький; обмежено нейтральними рідинами з низькою в'язкістю
Стабільність розмірів Висока стійкість до термічної та фізичної деформації Помірна стійкість при статичних механічних навантаженнях Крихкий; схильність до раптового механічного руйнування Низька термічна стабільність при високому терті


Precision Investment Cast Open and Semi-Open Stainless Steel Impeller

Чому обирають нас?

Вибір правильного виробничого партнера є таким же важливим, як і вибір правильної сировини. Будучи спеціалізованим виробничим центром, що працює за сучасними системами управління якістю, наше підприємство поєднує в собі передову технологію металургійного лиття з комплексними послугами з точної обробки для доставки високоефективних компонентів на світові ринки.

  • Перевірена виробнича спадщина:Глибокі інженерні корені в прецизійній механічній обробці, підтримані сучасною виробничою інфраструктурою та десятиліттями прогресу промисловості.
  • Надійна виробнича потужність:Сучасні ливарні цехи та автоматизовані фінішні лінії з ЧПК, здатні підтримувати великомасштабні виробничі квоти зі стабільними графіками виконання робіт.
  • Внутрішній контроль якості:Повністю інтегровані інспекційні лабораторії, оснащені ШМ, спектрографами OES, блоками динамічного балансування та комплектами неруйнівних випробувань.
  • Глобальна інженерна підтримка:Досвідчені технічні команди пропонують спеціальну підтримку для вибору матеріалів, швидкого створення прототипів і оптимізації інструментів CAD для ливарного виробництва.
  • Наскрізне відстеження:Повна сертифікація матеріалів, протоколи перевірки та звіти про перевірку розмірів постачаються з кожною виробничою партією.

HAWEN Precision Machinery Manufacturing Facility for Investment Casting CNC Machining and Processing Line for Stainless Steel Impeller Parts HAWEN Quality Control Testing and Dynamic Balancing Equipment

Часті запитання (FAQ)

Q1: Яка основна експлуатаційна перевага вибору кремнеземного золю за виплавленими моделями перед звичайним литтям у пісок?

Силікатесний золь виплавленого лиття забезпечує значно гладкішу обробку поверхні (зазвичай Ra 3,2 мкм або краще в литому стані) і більш жорсткі допуски на розміри. Це забезпечує чудову внутрішню гідравлічну ефективність, нижче тертя рідини, знижений ризик кавітації та мінімальну механічну обробку після лиття порівняно з деталями, вилитими з піску.

Q2: Яку марку нержавіючої сталі слід вибрати для насосних систем морської води з високою мінералізацією?

У той час як Grade 316 забезпечує належну корозійну стійкість для загальних хлоридних розчинів, сплав 2205 Duplex настійно рекомендується для концентрованої морської води, морської циркуляції та систем опріснення. 2205 Duplex забезпечує чудову стійкість до точкової, щілинної корозії та корозійного розтріскування під напругою разом із подвійною механічною межею текучості, ніж у стандартних сплавів серії 300.

Q3: Як динамічне балансування відповідно до стандарту ISO 1940 покращує довговічність рідинного обладнання?

Динамічне балансування усуває асиметричний розподіл маси по обертовому компоненту. Балансування відповідно до стандартів ISO 1940 G6.3 або G2.5 суттєво мінімізує радіальну та осьову вібрацію під час роботи, запобігаючи передчасному виходу з ладу підшипників насоса, механічних ущільнень валу та муфт електроприводу.

Q4: Чи можна модифікувати крильчатку з нержавіючої сталі для обробки рідин з високим вмістом твердих речовин?

так Вказуючи напіввідкриту або відкриту конфігурацію конструкції під час нестандартного етапу лиття, внутрішні зазори максимізуються. Це дозволяє рідинам, що містять зважені частинки, дрібні тверді або волокнисті середовища, вільно проходити через корпус насоса, не викликаючи внутрішнього засмічення або швидкої ерозії лопаток.

Q5: Які методи обробки поверхні рекомендовані для максимального підвищення хімічної стійкості?

Хімічне травлення та пасивація рекомендовані як стандартна практика для видалення залишків поверхневих забруднень заліза та оптимізації природного захисного шару оксиду хрому. Для гігієнічних застосувань високої чистоти можна застосувати механічне полірування дзеркал або електрополірування, щоб зменшити шорсткість поверхні до Ra 0,4 мкм, запобігаючи прилипанню бактерій і накопиченню накипу.

Q6: Яка технічна документація та звіти про гарантію якості надаються з індивідуальними замовленнями?

Стандартна документація на поставку включає сертифікати хімічних заводів (EN 10204 3.1), аркуші перевірки розмірів шахтного метану, сертифікати випробувань на динамічне балансування та записи процесу термічної обробки, щоб забезпечити повну відстежуваність матеріалу та експлуатаційну відповідність.

Гарячі теги:
Надіслати запит
Контактна інформація
  • Адреса

    No.809 Jinniu Street, Bihu Town, Liandu District, Lishui City, Zhejiang Province China

  • Електронна пошта

    jasonwu@hawentech.com

Ми є професійним виробником шківів і серії компонентів для обробки. Наша продукція протягом багатьох років експортується до Італії, Туреччини, Японії та багатьох інших країн. Щоб отримати докладнішу інформацію, будь ласка, зв’яжіться з нами електронною поштою або телефоном. Ми надамо точну ціну, коли отримаємо ваші креслення та специфікації.
Техніка HAWEN заслуговує довіри!
Чекаємо на ваш запит! дякую!
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie. Політика конфіденційності
Відхилятиприйняти